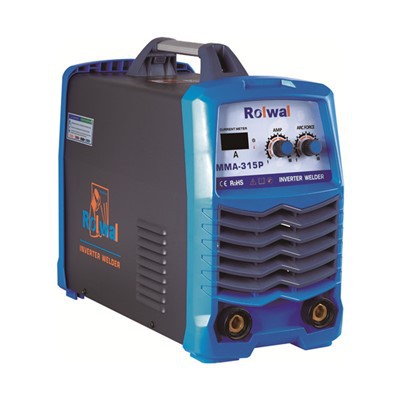
Mengoptimalkan pengaturan Mesin Las Bx AC untuk material yang berbeda merupakan keterampilan penting bagi tukang las yang ingin mendapatkan hasil pengelasan berkualitas tinggi. Sebagai pemasok Mesin Las Bx AC, saya memahami pentingnya mengatur pengaturan ini dengan benar. Di blog ini, saya akan membagikan beberapa pengetahuan mendalam tentang cara mengoptimalkan pengaturan mesin kita untuk berbagai material.
Memahami Dasar-Dasar Mesin Las Bx AC
Sebelum mempelajari pengaturan khusus material, penting untuk memahami dasar-dasar mesin las Bx AC. Mesin ini menggunakan arus bolak-balik (AC) untuk membuat busur antara elektroda dan benda kerja. Arus AC mempunyai karakteristik yang unik, seperti pembalikan arah secara berkala, yang dapat mempengaruhi proses pengelasan dengan cara yang berbeda dibandingkan dengan arus searah (DC).
Salah satu keunggulan utama mesin las Bx AC adalah keserbagunaannya. Mereka dapat digunakan untuk berbagai macam aplikasi pengelasan, termasuk pengelasan berbagai jenis logam. Namun, untuk sepenuhnya memanfaatkan keserbagunaan ini, diperlukan optimalisasi pengaturan yang tepat.
Mengoptimalkan Pengaturan untuk Baja Ringan
Baja ringan adalah salah satu material yang paling sering dilas, dan relatif mudah digunakan dalam pengaturan pengelasan. Saat menggunakan mesin las Bx AC untuk mengelas baja ringan, pengaturan berikut umumnya disarankan:
Arus listrik
Pengaturan arus listrik tergantung pada ketebalan benda kerja baja ringan. Untuk lembaran tipis (kurang dari 1/8 inci), kisaran arus listrik 30 - 60 amp biasanya cukup. Saat ketebalan bertambah, arus listrik harus disesuaikan. Misalnya, untuk baja ringan setebal 1/4 inci, arus listrik 100 - 120 amp mungkin sesuai.
Pemilihan Elektroda
Untuk pengelasan baja ringan, elektroda E6010, E6011, dan E7018 adalah pilihan yang populer. Elektroda E6010 dan E6011 adalah elektroda pembekuan cepat, yang cocok untuk pengelasan di semua posisi. Sebaliknya, elektroda E7018 menghasilkan las ulet berkualitas tinggi dan sering digunakan untuk pengelasan struktural.
Panjang Busur
Mempertahankan panjang busur yang benar sangat penting untuk kestabilan pengelasan. Untuk pengelasan baja ringan dengan mesin Bx AC, disarankan panjang busur kira-kira 1/8 inci. Panjang busur yang lebih pendek dapat menyebabkan masukan panas lebih terkonsentrasi, sedangkan panjang busur yang lebih panjang dapat menyebabkan busur menjadi tidak stabil.
Mengoptimalkan Pengaturan untuk Baja Tahan Karat
Baja tahan karat memiliki sifat yang berbeda dibandingkan dengan baja ringan, oleh karena itu memerlukan pengaturan pengelasan yang berbeda.
Arus listrik
Baja tahan karat merupakan konduktor panas yang buruk dibandingkan dengan baja ringan. Akibatnya, pengaturan arus listrik yang lebih rendah sering digunakan. Untuk lembaran baja tahan karat tipis (kurang dari 1/16 inci), arus listrik 20 - 40 amp mungkin cukup. Untuk benda kerja baja tahan karat yang lebih tebal (1/8 inci atau lebih), dapat digunakan arus listrik 60 - 80 amp.
Pemilihan Elektroda
Elektroda E308 dan E316 umumnya digunakan untuk mengelas baja tahan karat. Elektroda E308 cocok untuk pengelasan baja tahan karat kelas 304 dan 302, sedangkan elektroda E316 digunakan untuk pengelasan baja tahan karat kelas 316 dan 316L. Elektroda ini dirancang agar sesuai dengan komposisi benda kerja baja tahan karat, memastikan hasil las yang kuat dan tahan korosi.
Gas Pelindung
Pada saat mengelas stainless steel dengan mesin Bx AC, penggunaan gas pelindung dapat meningkatkan kualitas hasil pengelasan. Campuran argon dan karbon dioksida sering digunakan sebagai gas pelindung. Argon menghasilkan busur yang stabil, sedangkan karbon dioksida membantu meningkatkan penetrasi las.
Mengoptimalkan Pengaturan untuk Aluminium
Aluminium merupakan logam yang ringan dan tahan korosi, namun menimbulkan beberapa tantangan saat melakukan pengelasan dengan mesin Bx AC.
Arus listrik
Aluminium memiliki konduktivitas termal yang tinggi sehingga memerlukan pengaturan arus listrik yang lebih tinggi dibandingkan baja ringan dan baja tahan karat. Untuk lembaran aluminium tipis (kurang dari 1/16 inci), mungkin diperlukan arus listrik 40 - 60 amp. Untuk benda kerja aluminium yang lebih tebal (1/8 inci atau lebih), arus listrik 100 - 150 amp dapat digunakan.
Pemilihan Elektroda
Elektroda aluminium, seperti E4043 dan E5356, digunakan untuk mengelas aluminium. Elektroda E4043 cocok untuk pengelasan aluminium keperluan umum, sedangkan elektroda E5356 digunakan untuk pengelasan paduan aluminium berkekuatan tinggi.
Membersihkan Benda Kerja
Sebelum mengelas aluminium, penting untuk membersihkan benda kerja secara menyeluruh untuk menghilangkan lapisan oksida. Lapisan oksida pada aluminium memiliki titik leleh yang tinggi dan dapat mencegah peleburan yang tepat selama pengelasan. Sikat kawat baja tahan karat atau pembersih kimia dapat digunakan untuk membersihkan permukaan aluminium.
Pentingnya Kualitas Mesin
Kualitas mesin las Bx AC juga berperan penting dalam mencapai hasil pengelasan yang optimal. Perusahaan kami menawarkan berbagai mesin las berkualitas tinggi, sepertiMesin MMA Tugas Berat,Mesin Las Inverter Mma Genggam, DanMesin Las Mma 250. Mesin ini dirancang untuk menghasilkan keluaran arus yang stabil, kontrol parameter pengelasan yang presisi, dan kinerja yang andal.
Memecahkan Masalah Umum
Bahkan dengan pengaturan yang benar, tukang las mungkin mengalami beberapa masalah umum saat menggunakan mesin las Bx AC.
Porositas
Porositas pada lasan dapat disebabkan oleh beberapa faktor, seperti aliran gas pelindung yang tidak tepat, elektroda yang kotor, atau benda kerja yang terkontaminasi. Untuk mencegah porositas, pastikan laju aliran gas pelindung sudah benar, gunakan elektroda bersih, dan bersihkan benda kerja secara menyeluruh sebelum pengelasan.


Kurangnya Fusi
Kurangnya fusi terjadi ketika logam las tidak terikat dengan baik dengan logam dasar. Hal ini dapat disebabkan oleh masukan panas yang tidak mencukupi, sudut elektroda yang salah, atau kecepatan pengelasan yang terlalu cepat. Untuk menghindari kekurangan fusi, naikkan arus listrik, sesuaikan sudut elektroda, dan perlambat kecepatan pengelasan.
Berhamburan
Percikan yang berlebihan dapat membuat permukaan las menjadi kasar dan menurunkan kualitas hasil las. Percikan dapat disebabkan oleh arus listrik yang tinggi, jenis elektroda yang salah, atau panjang busur yang panjang. Untuk mengurangi percikan, turunkan arus listrik, pilih elektroda yang sesuai, dan pertahankan panjang busur yang tepat.
Kesimpulan
Mengoptimalkan pengaturan mesin las Bx AC untuk material yang berbeda merupakan keterampilan yang kompleks namun penting bagi tukang las. Dengan memahami sifat bahan yang berbeda, memilih elektroda yang tepat, dan menyesuaikan arus listrik serta pengaturan lainnya dengan benar, hasil las berkualitas tinggi dapat dicapai. Sebagai pemasok mesin las AC Bx, kami berkomitmen untuk menyediakan mesin las dan dukungan teknis terbaik di kelasnya kepada pelanggan kami. Jika Anda tertarik untuk membeli mesin las kami atau mempunyai pertanyaan mengenai setting pengelasan, jangan ragu untuk menghubungi kami untuk pengadaan dan diskusi lebih lanjut.
Referensi
- Buku Pegangan Pengelasan, American Welding Society
- Kode Pengelasan Struktural AWS D1.1 - Baja
- Miller Electric Mfg. Co., Publikasi Teknis Pengelasan